Литьё пластика под давлением: технология, процесс и основные виды литья пластмасс
Литьё пластика под давлением — это базовая технология современной индустрии, благодаря которой создаётся большинство полимерных предметов вокруг нас. Данный метод, известный также как инжекционное формование, позволяет быстро, точно и экономично выпускать миллионы идентичных и конструктивно сложных компонентов. В материале мы детально разберём, как устроен этот цикл, какое оборудование применяется, и рассмотрим основные разновидности, их плюсы и минусы. Также мы коснёмся особенностей, которые заключаются в строгом контроле на каждом уровне, и факторов, определяющих итоговое качество.
Где применяется литьё пластмасс под давлением: примеры изделий
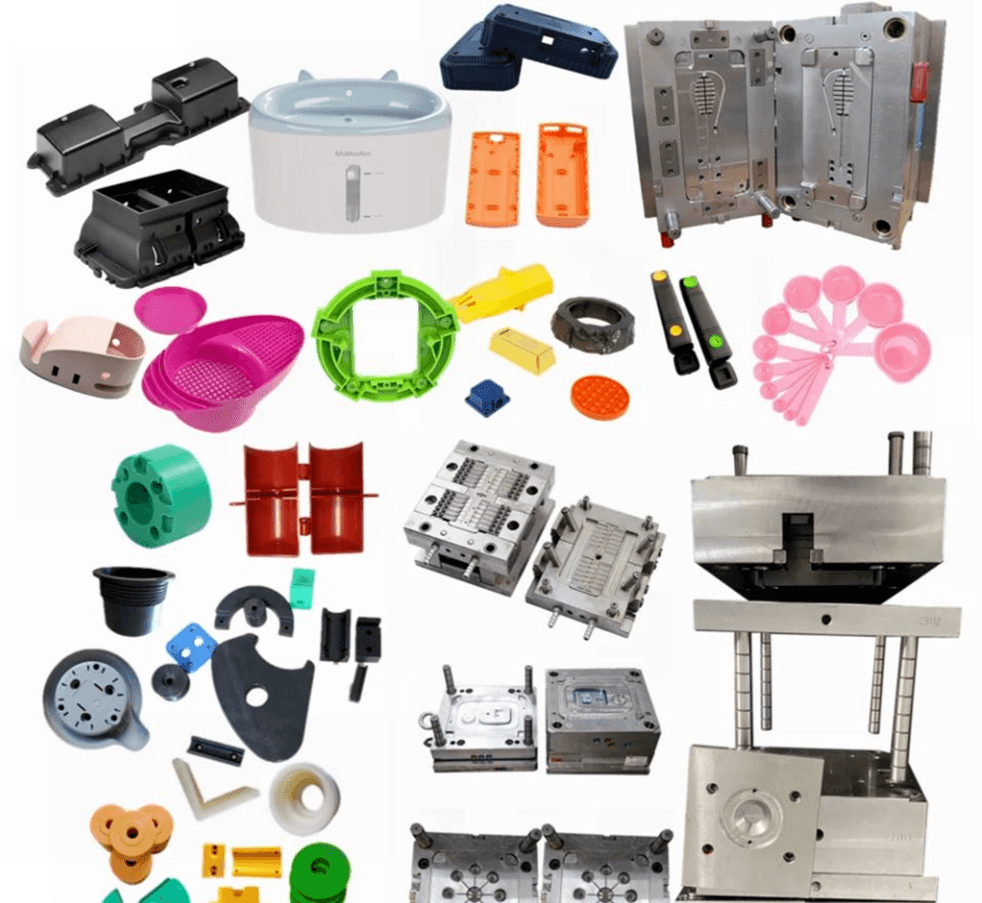
Эта технология окружает нас повсюду. Вот лишь некоторые конкретные предметы, которые производят методом инжекционного формования:
Этот список можно продолжать бесконечно — практически любая пластиковая деталь, которую вы видите вокруг, скорее всего, создана именно методом литья под давлением.
- Корпуса бытовой техники (чайники, блендеры, утюги)
- Крышки для бутылок, банок и контейнеров
- Клипсы и фиксаторы для автомобильных жгутов проводов
- Декоративные и технологические заглушки (в авто, мебели, электронике)
- Кнопки клавиатур, пультов управления, панелей приборов
- Пластиковые разъёмы и клеммные колодки
- Элементы интерьера автомобиля (панели, накладки, дефлекторы)
- Детали стиральных машин и холодильников (барабаны, полки, лотки)
- Шестерни и втулки для механизмов и приводов
- Ручки для инструментов, дверей, мебели
- Одноразовая посуда (стаканчики, тарелки, вилки)
- Медицинские шприцы и колпачки для игл
- Детские игрушки и конструкторы
- Крепежные элементы (хомут, пистоны)
- Корпуса электронных устройств (мыши, наушники, пульты)
Этот список можно продолжать бесконечно — практически любая пластиковая деталь, которую вы видите вокруг, скорее всего, создана именно методом литья под давлением.
Технология литья пластмасс под давлением
Инжекционное литьё пластмасс — это высокотехнологичный способ переработки полимеров, при котором расплав под высоким напором впрыскивается в металлическую оснастку, где остывает и затвердевает, копируя её внутренний рельеф. Образно говоря, это «выпекание» пластиковых продуктов в готовых стальных «формах».
В чём суть метода
Технологию легко понять через аналогию с медицинским шприцем:
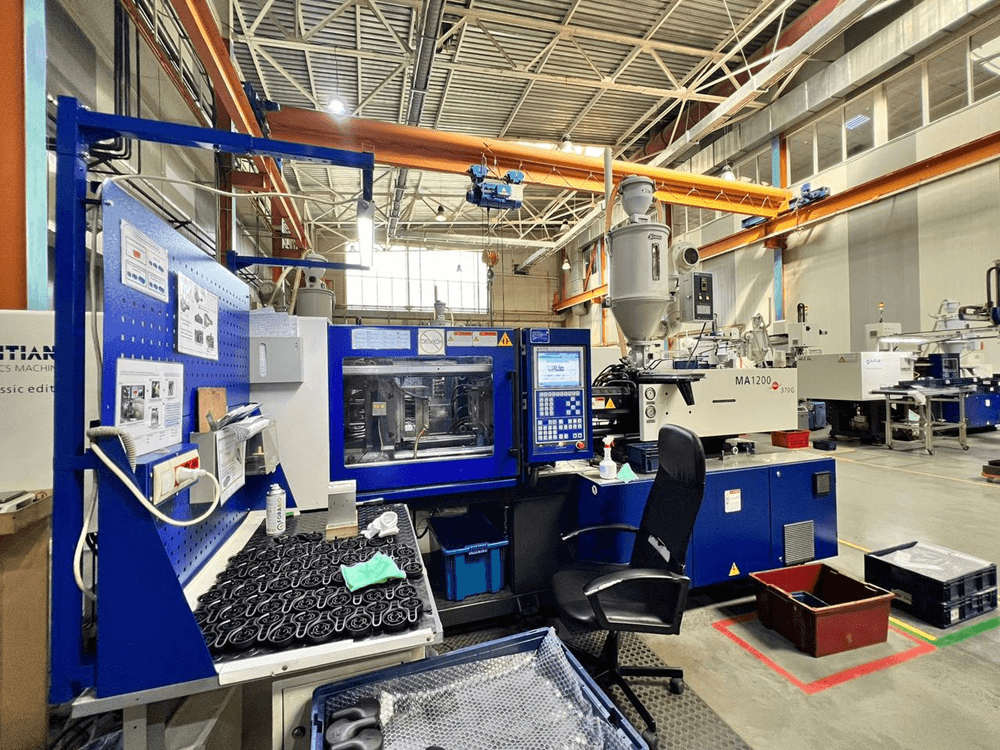
Ключевые элементы — пресс-форма (дорогостоящая стальная «матрица») и термопластавтомат (ТПА) — машина, реализующая цикл плавления и впрыска.
- Сырьё: В бункер термопластавтомата (ТПА) загружаются гранулы. В работе могут использовать как первичные полимеры, так и порошки с определёнными характеристиками.
- Плавление: Гранулы разогреваются до вязкотекучего состояния. Нагрев ведётся в зависимости от марки полимера.
- Впрыск: Шнек под высоким давлением подаёт расплав в сомкнутую полость — пресс-форму. Этот механизм оснащён клапаном подачи для точного дозирования.
- Формование: Расплав заполняет малейшие элементы полости. Заполнение происходит под давлением, что гарантирует повторяемость.
- Охлаждение: Отливка внутри оснастки остывает и твердеет. Охлаждают инструмент водой, маслом или воздухом.
- Извлечение: Оснастка раскрывается, готовая деталь выталкивается. Удаление выполняется автоматически.
Ключевые элементы — пресс-форма (дорогостоящая стальная «матрица») и термопластавтомат (ТПА) — машина, реализующая цикл плавления и впрыска.
Почему технология получила массовое распространение
- Высокая производительность: Цикл занимает от секунд до пары минут. Поскольку всё автоматизировано, количество циклов в час достигает сотен.
- Превосходная точность и повторяемость: Одна оснастка даёт тысячи и миллионы идентичных экземпляров. Точность обеспечивается жёстким контролем параметров.
- Сложность геометрии: Возможно создавать предметы с внутренними полостями, резьбой, тонкими стенками и интегрированными элементами (защёлками, петлями). Толщину стенок варьируют от десятых долей миллиметра до сантиметров.
- Минимум отходов и постобработки: Облой минимален, поверхность часто готова сразу. Удаление облоя — простой этап, отходы идут на повторную переработку.
- Широкий выбор материалов: Сотни видов пластмасс — от полиэтилена до инженерных термопластов. Например, часто применяют полиамид и другие термопластичные составы.
Основные этапы процесса литья под давлением
Чтобы представить, как гранулы превращаются в готовый продукт, вообразите выпечку фигурного печенья, но в мире металла и полимеров. Всё происходит в чёткой, полностью управляемой последовательности.
1. Подготовка материала и формы
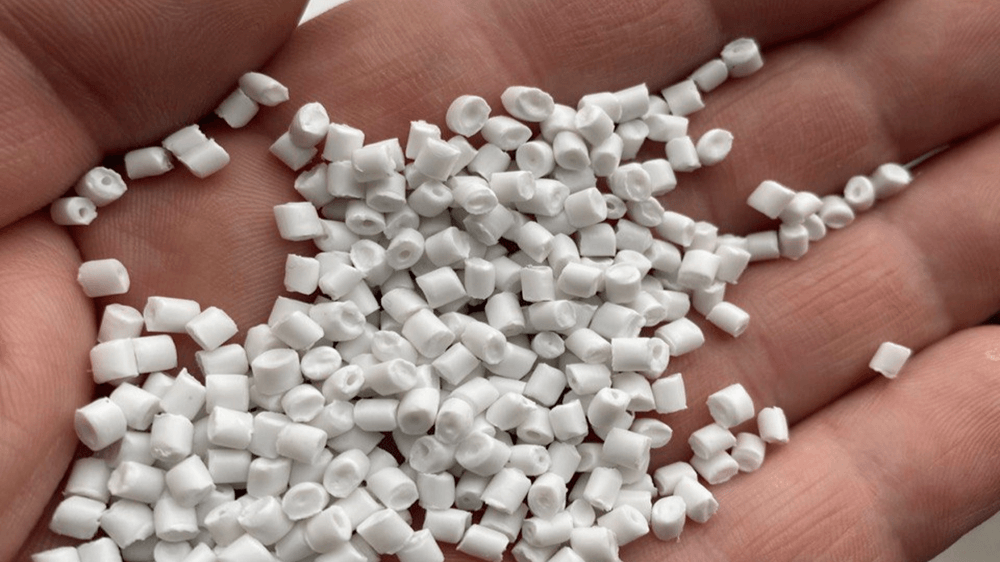
Старт дают два компонента. Полимерные гранулы засыпают в бункер ТПА. Параллельно на прессе монтируют и фиксируют пресс-форму — две зеркально отполированные стальные полуформы, которые при смыкании образуют рабочую полость. Оснастку предварительно термостатируют, чтобы расплав заполнил её идеально. Для разных полимеров требуется свой температурный режим.
2. Процесс литья
Кульминация — сырьё обретает очертания будущего продукта. Разогретый полимер похож на густую желеобразную массу. В расчётный момент он впрыскивается в полость с такой скоростью и усилием, что мгновенно охватывает весь объём. Стремительный поток устремляется по узким каналам, пронизывает тончайшие зоны, повторяя каждый штрих, надпись или текстуру, нанесённую на сталь. В это мгновение внутри инструмента рождается конкретное тело. Чтобы оно получилось монолитным, без раковин и пустот, сразу после первичного впрыска следует «дожим» — финальная порция расплава, компенсирующая усадку при остывании. Эта операция увеличивает качество, поскольку нивелирует усадку полимера.
3. Охлаждение и извлечение
Этап, где высокие технологии гарантируют безупречную геометрию. Остывание — не естественный процесс, а строго контролируемый инженерный режим. Оснастка с отливкой подключается к системе точного термоконтроля. По внутренним каналам циркулирует хладагент с заданной температурой, отводя тепло равномерно и предсказуемо, исключая коробление. Как только датчики фиксируют нужную температуру, запускается финальная автоматическая последовательность. Полуформы не просто расходятся — они с ювелирной точностью размыкаются по заданной траектории. Затем система толкателей или робот-манипулятор аккуратно извлекает готовый компонент. Весь цикл управляется компьютером, где каждая миллисекунда и каждый градус имеют значение. От корректности охлаждения напрямую зависит отсутствие дефектов.
4. Контроль качества
Даже после извлечения проверки не прекращаются. Каждая партия проходит строгий аудит. Образцы сравнивают с эталонными — по геометрической точности и цветовому соответствию. Встроенный в производство многоуровневый контроль практически исключает выпуск бракованной продукции. Проверка включает оценку на наличие дефектов и механической прочности. Так высокотехнологичный цикл замыкается: от цифровой 3D-модели до готового экземпляра, чьё качество гарантировано и подтверждено объективными метриками.
Основные этапы процесса литья под давлением
Чтобы представить, как гранулы превращаются в готовый продукт, вообразите выпечку фигурного печенья, но в мире металла и полимеров. Всё происходит в чёткой, полностью управляемой последовательности.
1. Подготовка материала и формы
Старт дают два компонента. Полимерные гранулы засыпают в бункер ТПА. Параллельно на прессе монтируют и фиксируют пресс-форму — две зеркально отполированные стальные полуформы, которые при смыкании образуют рабочую полость. Оснастку предварительно термостатируют, чтобы расплав заполнил её идеально. Для разных полимеров требуется свой температурный режим.
2. Процесс литья
Кульминация — сырьё обретает очертания будущего продукта. Разогретый полимер похож на густую желеобразную массу. В расчётный момент он впрыскивается в полость с такой скоростью и усилием, что мгновенно охватывает весь объём. Стремительный поток устремляется по узким каналам, пронизывает тончайшие зоны, повторяя каждый штрих, надпись или текстуру, нанесённую на сталь. В это мгновение внутри инструмента рождается конкретное тело. Чтобы оно получилось монолитным, без раковин и пустот, сразу после первичного впрыска следует «дожим» — финальная порция расплава, компенсирующая усадку при остывании. Эта операция увеличивает качество, поскольку нивелирует усадку полимера.
3. Охлаждение и извлечение
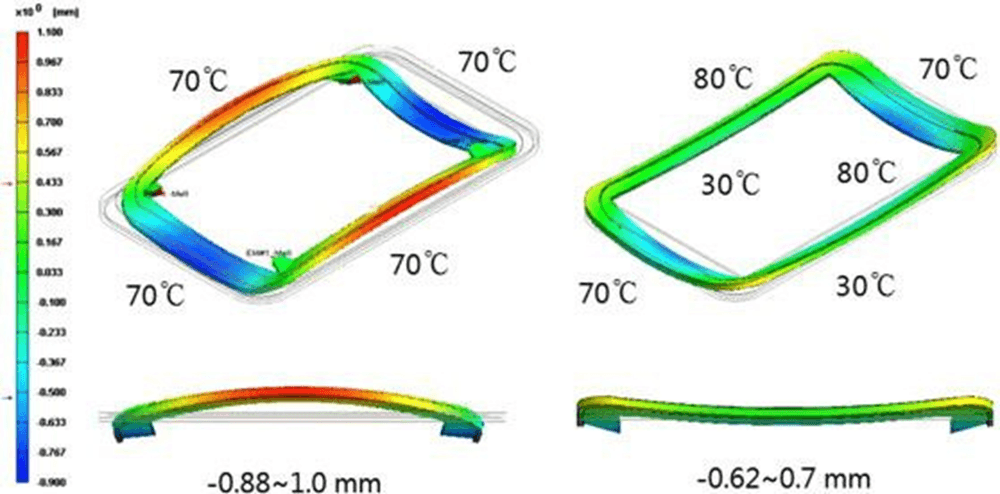
Этап, где высокие технологии гарантируют безупречную геометрию. Остывание — не естественный процесс, а строго контролируемый инженерный режим. Оснастка с отливкой подключается к системе точного термоконтроля. По внутренним каналам циркулирует хладагент с заданной температурой, отводя тепло равномерно и предсказуемо, исключая коробление. Как только датчики фиксируют нужную температуру, запускается финальная автоматическая последовательность. Полуформы не просто расходятся — они с ювелирной точностью размыкаются по заданной траектории. Затем система толкателей или робот-манипулятор аккуратно извлекает готовый компонент. Весь цикл управляется компьютером, где каждая миллисекунда и каждый градус имеют значение. От корректности охлаждения напрямую зависит отсутствие дефектов.
4. Контроль качества
Даже после извлечения проверки не прекращаются. Каждая партия проходит строгий аудит. Образцы сравнивают с эталонными — по геометрической точности и цветовому соответствию. Встроенный в производство многоуровневый контроль практически исключает выпуск бракованной продукции. Проверка включает оценку на наличие дефектов и механической прочности. Так высокотехнологичный цикл замыкается: от цифровой 3D-модели до готового экземпляра, чьё качество гарантировано и подтверждено объективными метриками.
4 главных вида литья пластмасс под давлением: от стандарта до инноваций
Выбор корректного метода — фундамент создания качественного, прочного и экономически эффективного продукта. Корпус зубной щётки, автомобильный бампер и тонкая панель смартфона производятся по-разному. На практике в 95% случаев применяют четыре ключевые технологии.
Выбор конкретного способа литья пластмасс под давлением диктуется техническим заданием.
Выбор конкретного способа литья пластмасс под давлением диктуется техническим заданием.
1. Классическое литьё под давлением
Универсальность и производительность
Базовый и самый распространённый вариант. Именно его подразумевают, когда говорят об инжекции пластмасс.
Базовый и самый распространённый вариант. Именно его подразумевают, когда говорят об инжекции пластмасс.
- Как это работает: Полностью соответствует описанному выше циклу.
- Ключевые преимущества: Предельная экономичность в крупных сериях, высокая скорость, отличная повторяемость, широчайший выбор сырья.
- Где применяется: Повсеместно: корпуса приборов, компоненты автомобильного салона, тара, игрушки. Метод популярный и востребован в множестве областей.
2. Газовое литьё (GIM): лёгкость без потери прочности
Решение для крупных и лёгких компонентов
Технология (литьё с газом, GIM) решает проблему толстостенных отливок.
Технология (литьё с газом, GIM) решает проблему толстостенных отливок.
- Как это работает: После дозирования основной порции полимера в полость подаётся инертный газ (азот). Он формирует внутренние полости, «вытесняя» расплав к стенкам инструмента.
- Простая аналогия: Пузырь внутри застывающего желе.
- Ключевые преимущества: Снижение массы до 30%, экономия сырья, отсутствие утяжин, повышенная жёсткость.
- Где применяется: Крупные автокомпоненты (бамперы, панели дверей), рукоятки, корпуса кресел.
3. Двухкомпонентное литьё (2K): два в одном за цикл
Функциональность и эргономика
Технология двухкомпонентного литья (2K/двухцветное литье) создана для получения монолитных продуктов из разнородных материалов без последующей сборки.
Технология двухкомпонентного литья (2K/двухцветное литье) создана для получения монолитных продуктов из разнородных материалов без последующей сборки.
- Как это работает: В одну оснастку последовательно инжектируются два разных полимера.
- Простая аналогия: Двухслойная конфета с начинкой.
- Ключевые преимущества: Соединение без клея, широкие дизайнерские возможности, сокращение сборочных операций.
- Где применяется: Рукоятки инструментов с мягким покрытием, зубные щётки, клавиатуры, кнопки в авто.
4. Литьё тонкостенных изделий: скорость и миниатюризация
Экономия массы и материала
Специализированный процесс для упаковки и компактной электроники.
Специализированный процесс для упаковки и компактной электроники.
- Как это работает: Высокоскоростной впрыск с применением марочных пластиков повышенной текучести. Расплав подаётся под экстремально высоким давлением, чтобы успеть заполнить сверхтонкие сечения (менее 1 мм) до застывания.
- Ключевые преимущества: Минимальный вес, рекордная производительность.
- Где применяется: Одноразовая упаковка, контейнеры, крышки, корпуса ноутбуков и смартфонов.
Какой вид литья выбрать для вашего проекта? Итоги сравнения
Каждая из этих технологий — мощный инструмент. Выбор зависит от конечной цели:
Нужна консультация по выбору оптимальной технологии для вашего продукта? Свяжитесь с нашими технологами — мы поможем подобрать эффективный метод, рассчитать стоимость и сроки производства.
- Классическое литьё — для надёжных и недорогих продуктов большим тиражом.
- Газовое литьё (GIM) — чтобы облегчить массивные компоненты.
- Двухкомпонентное литьё (2K) — если требуется комбинация свойств в одном теле.
- Литьё тонкостенных изделий — для сверхлёгких и миниатюрных серий.
Нужна консультация по выбору оптимальной технологии для вашего продукта? Свяжитесь с нашими технологами — мы поможем подобрать эффективный метод, рассчитать стоимость и сроки производства.
Оборудование для литья пластмасс: что обеспечивает качество и точность
Процесс литья — это симбиоз прецизионной механики и инженерных компетенций. Качество финального продукта определяют два звена: современный термопластавтомат и безупречно исполненная пресс-форма.
Термопластавтомат (ТПА): технологическое ядро производства
Наш парк ТПА — это сбалансированный комплекс машин. Мы подбираем агрегат строго под конкретную задачу.
Почему разнообразие и надёжность ТПА — это важно для вашего заказа:
Почему разнообразие и надёжность ТПА — это важно для вашего заказа:
- Различное усилие смыкания: От компактных установок для микродеталей до мощных машин для крупногабаритных отливок. В парке присутствуют модели как с горизонтальной, так и с вертикальной компоновкой.
- Современное управление и стабильность: Каждый ТПА оснащён системой цифрового управления. Это гарантирует, что все параметры — температура, давление, скорость — будут точно повторяться на протяжении тысяч циклов.
- Надёжность и бесперебойность: Мы используем оборудование проверенных производителей и строго соблюдаем регламенты ТО. Это минимизирует риски простоев и обеспечивает соблюдение сроков производства вашего заказа.
Итог: Надёжный результат рождается на стыке современного разнообразного парка оборудования и глубоких технологических компетенций. Именно этот комплексный подход позволяет нам гибко подстраиваться под задачи клиента и гарантировать стабильно высокое качество продукции.